背景
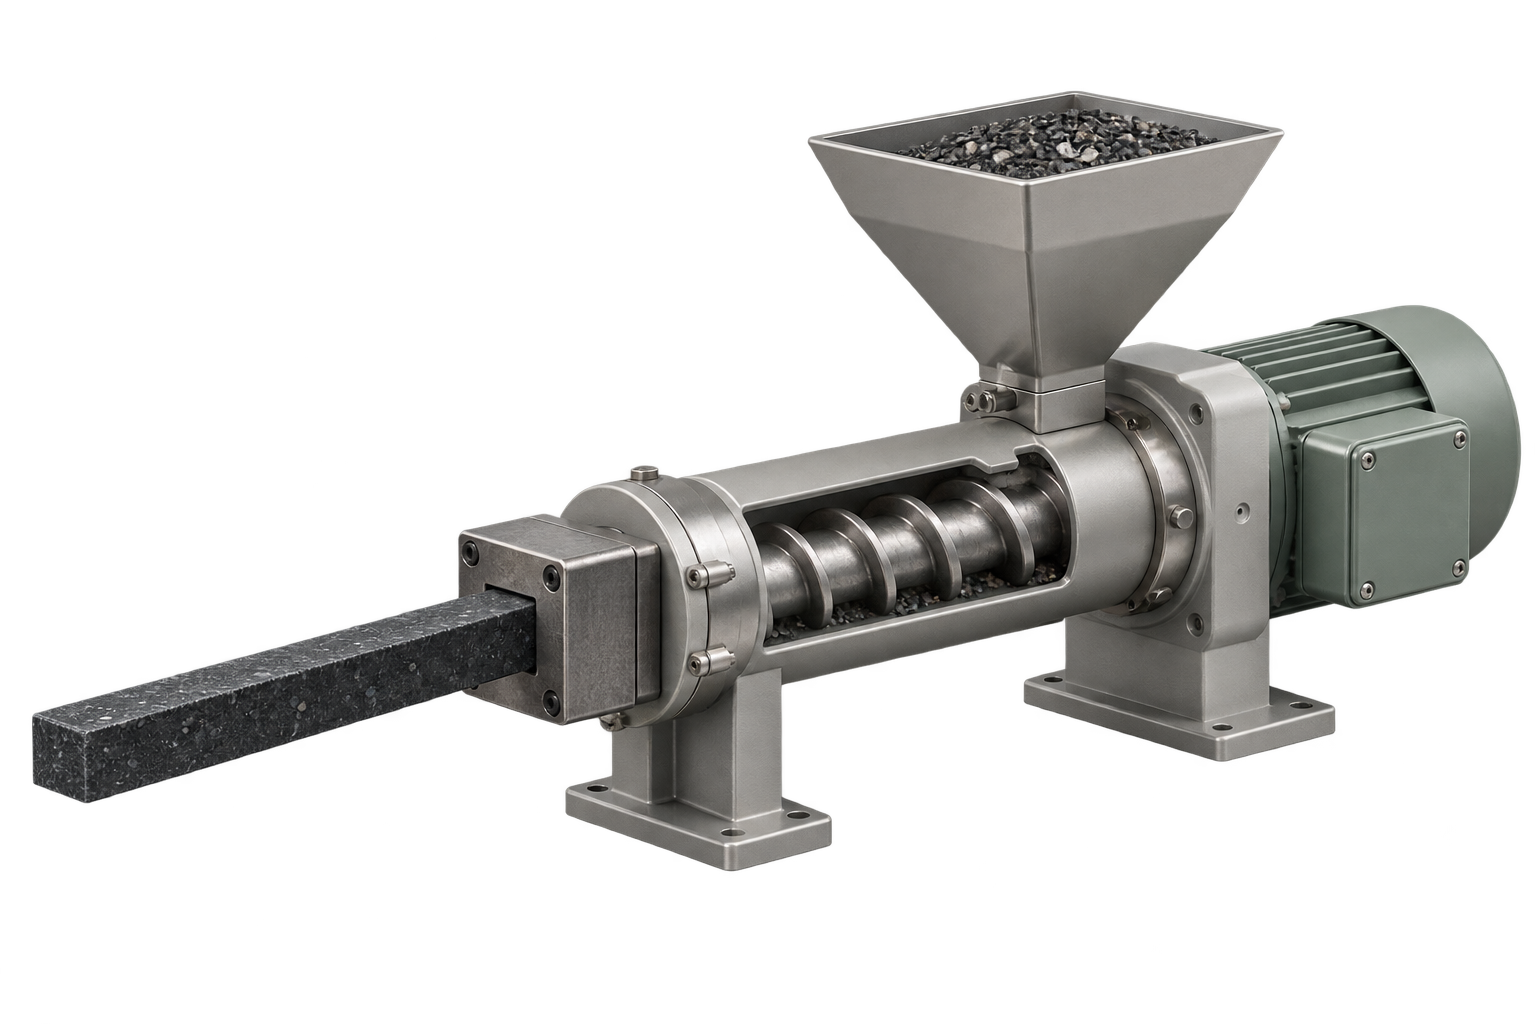
PB530では、押出成形による資材の製造から、機械の立案・改良機の納入まで取り組んできました。その蓄積を、原料が変化しても寸法と品質を揃えるための研究へつなげます。
過去の機械の仕様や将来の能力見込みを、現在の設備能力として示すものではありません。利用可能な設備と計測方法を確認し、対象となる原料と製品を限定する計画です。
研究の問い
寸法・品質・歩留まりを揃え、作業を機械へ移すには何が必要か。歩留まりとは、つまり投入した原料から必要な品質の製品が得られる割合です。
方法
- 原料を把握
- 成形と冷却
- 寸法と品質
- 工程を調整
成形中の材料の流れ、熱と冷却、寸法、工程の変化を記録し、製品の評価と対応させます。条件の調整で何が変わったかを、比較できる試作で確かめます。
品質の確認と異常時の対応を整理し、測定結果から工程を調整する方法を検証します。機械化する作業と、人が判断する作業の役割も具体化します。
目指す成果
対象製品を安定してつくるための設備要件、運転方法、品質確認と異常対応を整理します。製造量を増やす前に、比較できる品質と再現条件を確かめます。
将来は、計測と予測を使って一部の調整を機械が担う製造へ進める構想です。現在、自動制御や無人製造が完成していることを示すものではありません。
必要な専門性と研究基盤
押出成形、金型、熱設計、計測、制御、ロボットの専門性を結びます。装置を先に決めるのではなく、製品と検証したい工程に必要な機能を定めます。
出所と確認範囲
- 富士通概要書 ↗当時の開発・事業構想資料
- 富士通機械 ↗機械の立案書
- 記事(廃プラ再生システム) ↗報道記事
Drive原本への参照はアクセス権が必要です。原本の公開可否・写真等の利用条件は、公開版で対象ごとに確認します。過去の記録を現在の性能保証として扱いません。